
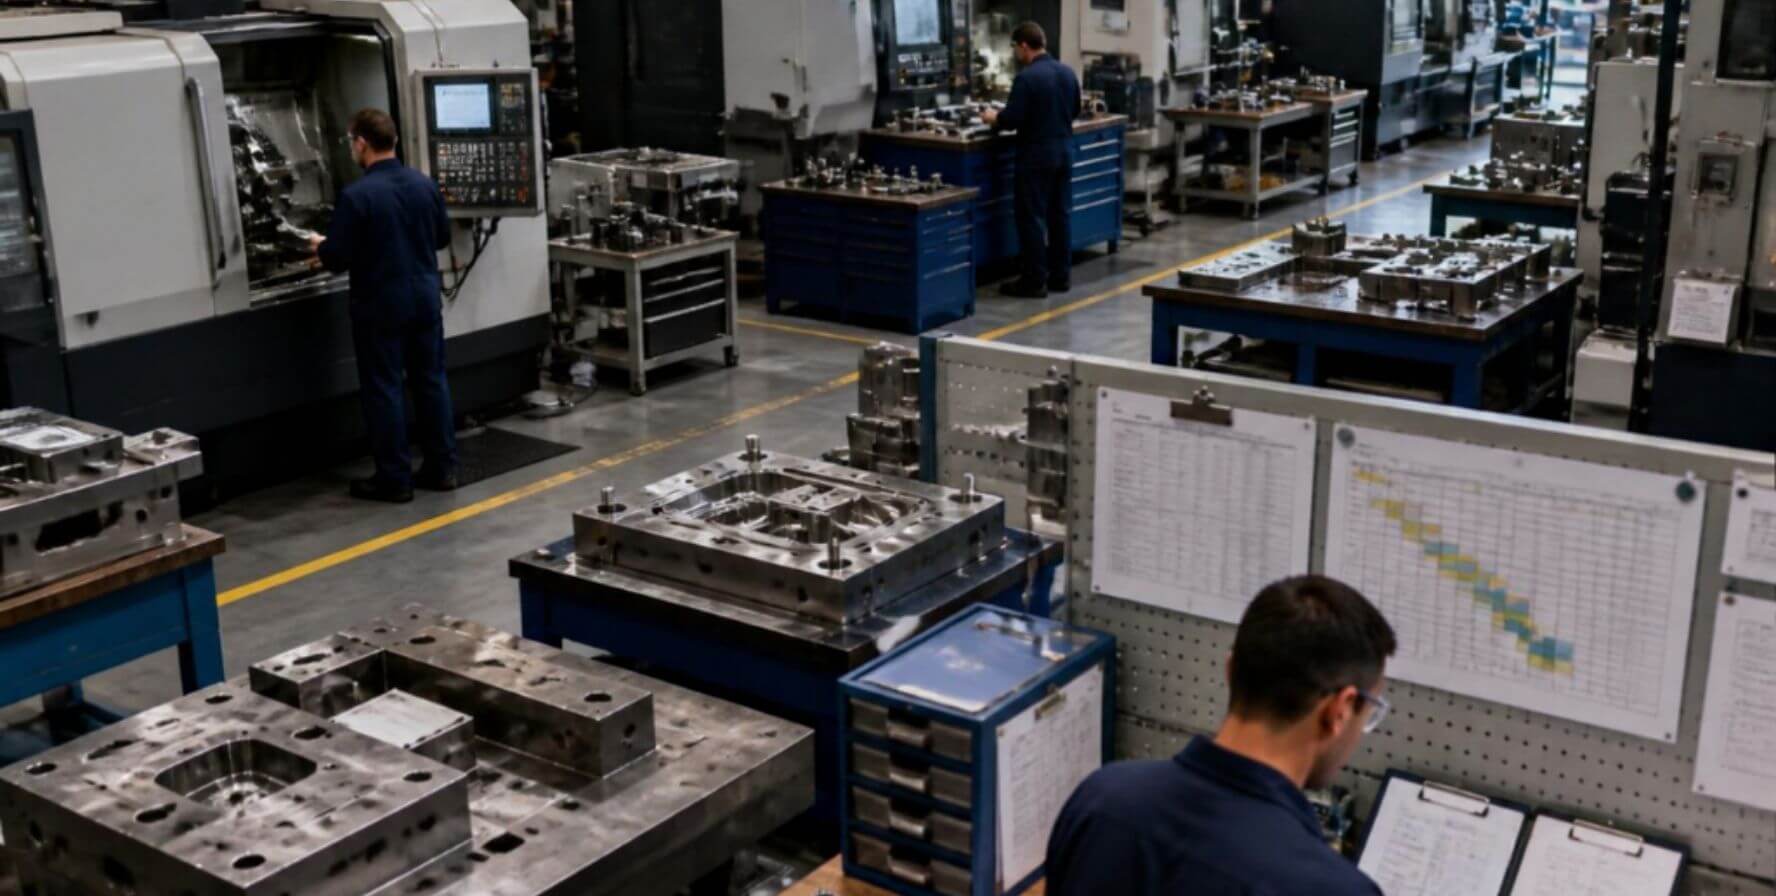
Resposta rápida
PCP industrial (Planejamento e Controle da Produção) é o processo que transforma pedidos em um plano de produção possível e acompanha a execução até a entrega. Ele define o que produzir, quanto, quando e em qual máquina, garante a matéria-prima no momento certo e compara o realizado com o planejado, usando apontamento, refugo e paradas.
Abaixo estão os elementos do PCP, o passo a passo para implantar com um exemplo de cálculo de capacidade e de materiais, os indicadores e um checklist pronto.
Neste artigo
O que o PCP faz em uma indústria
O PCP é a área que transforma pedidos em um plano de produção possível e acompanha esse plano até a entrega. Ele responde, todos os dias, a perguntas como: o que produzir primeiro, em qual máquina, com qual material e se o prazo prometido ao cliente cabe na capacidade da fábrica.
| Função | O que faz | Exemplo na fábrica |
|---|---|---|
| Planejamento | Define o que e quanto produzir e quais recursos serão necessários | Carteira de pedidos, previsão de vendas, compra de matéria-prima |
| Programação | Define quando e onde cada ordem será produzida | Sequência por máquina, troca de molde ou ferramenta, turnos |
| Controle | Compara o realizado com o planejado e corrige o rumo | Apontamento, refugo, paradas, ordens atrasadas |
Os elementos do PCP industrial
- Estrutura do produto (ficha técnica): materiais e componentes de cada item e a quantidade de cada um.
- Roteiro de fabricação: sequência de operações, máquinas e tempos (ciclo, preparação, inspeção).
- Capacidade: quanto cada máquina ou célula produz por turno, considerando paradas e eficiência.
- Necessidade de materiais: quanto de cada matéria-prima é preciso para os pedidos programados.
- Ordens de produção: a instrução para fabricar, com quantidade, máquina, ferramenta e prazo.
- Apontamento: o registro do que foi produzido, perdido e parado. Veja o guia de apontamento de produção.
Como implantar o PCP na fábrica: passo a passo
1. Cadastre produtos, estruturas e roteiros
Sem estrutura e roteiro, não há como calcular material nem capacidade. Comece pelos itens que mais vendem e registre materiais, consumo por peça, operações, máquinas e tempos.
2. Calcule a capacidade de cada máquina
Capacidade por turno = Minutos do turno × Peças por minuto × Fator de disponibilidade
Exemplo (injeção, valores ilustrativos): uma injetora com ciclo de 30 segundos e molde de 4 cavidades faz 8 peças por minuto. Em um turno de 480 minutos com 85% de disponibilidade: 480 × 8 × 0,85 = 3.264 peças por turno. Um pedido de 50.000 peças ocupa cerca de 15 turnos, ou pouco mais de 5 dias trabalhando em 3 turnos.
3. Organize a carteira de pedidos
Liste todos os pedidos com quantidade, prazo e situação. A prioridade sai do prazo e da capacidade disponível, e não de quem ligou por último. Pedido que não cabe na capacidade exige decisão antes de começar: hora extra, outra máquina, terceirização ou negociação de prazo.
4. Calcule a necessidade de materiais
Multiplique as quantidades programadas pelo consumo da estrutura e compare com o estoque. No exemplo, uma peça de 12 g com 2 g de canal consome 14 g de material: 50.000 peças pedem 700 kg, ou 721 kg com 3% de perdas de processo. Descobrir a falta de material com a máquina parada é uma das causas mais comuns de atraso.
5. Emita e sequencie as ordens de produção
Cada ordem indica produto, quantidade, máquina, molde ou ferramenta e prazo. A sequência por máquina deve reduzir trocas de ferramenta e de material, que consomem tempo de preparação.
6. Acompanhe com apontamento diário
Registre por ordem e por máquina o que foi produzido, o refugo e as paradas. Com esses dados, o PCP enxerga atrasos a tempo e mede a eficiência das máquinas pelo OEE.
7. Revise o plano toda semana
Pedidos entram, máquinas param, materiais atrasam. Uma revisão semanal da carteira, da capacidade e das compras mantém o plano realista.
Indicadores do PCP industrial
| Indicador | Como calcular | O que mostra |
|---|---|---|
| Cumprimento de prazo | Ordens entregues no prazo ÷ ordens entregues | Confiabilidade da fábrica para o cliente |
| OEE | Disponibilidade × Performance × Qualidade | Quanto da capacidade das máquinas vira peça boa |
| Índice de refugo | Peças refugadas ÷ peças produzidas | Perda de material, tempo de máquina e energia |
| Ocupação das máquinas | Horas programadas ÷ horas disponíveis | Onde sobra e onde falta capacidade |
| Lead time | Dias entre a liberação da ordem e a entrega | Quanto tempo o cliente espera |
| Tempo de preparação | Minutos de troca de molde ou ferramenta por troca | Capacidade perdida em setup |
Checklist de PCP para a fábrica
Checklist de PCP
Para cada pedido
- ☐ Estrutura do produto e roteiro de fabricação cadastrados
- ☐ Matéria-prima calculada e conferida com o estoque antes de liberar a ordem
- ☐ Data de entrega comparada com a capacidade das máquinas
- ☐ Ordem de produção emitida com quantidade, máquina, ferramenta/molde e prazo
Todo dia
- ☐ Produção apontada por ordem e por máquina (quantidade, refugo, paradas)
- ☐ Ordens atrasadas ou em risco identificadas e com responsável
- ☐ Sequência do dia seguinte definida pelos prazos e pela disponibilidade das máquinas
- ☐ Paradas não planejadas registradas com motivo
Toda semana
- ☐ Carteira de pedidos revisada: atrasados, no prazo e adiantados
- ☐ OEE ou eficiência por máquina calculada
- ☐ Necessidade de materiais das próximas semanas conferida com compras
- ☐ Plano de manutenção preventiva encaixado na programação
PCP em segmentos da indústria
O método é o mesmo, mas cada segmento tem os seus pontos críticos:
- Injeção de plásticos: tempo de ciclo, cavidades ativas, troca de molde, consumo de matéria-prima e reaproveitamento de material, e o controle do refugo na injeção.
- Usinagem: sequência de operações por peça, ocupação de máquinas CNC e convencionais, serviços de terceiros e o custo da hora-máquina, que é a base do orçamento de usinagem.
Erros comuns no PCP da indústria
- Prometer prazo sem olhar a capacidade. O atraso já nasce na venda.
- Programar sem conferir o material. A máquina para esperando matéria-prima.
- Ignorar o tempo de preparação. Trocas de molde ou ferramenta mal planejadas consomem turnos inteiros.
- Não apontar paradas e refugo. Sem esses dados, a capacidade calculada nunca bate com a real.
- Plano que nunca é revisto. A programação de segunda-feira não vale na quinta.
Perguntas frequentes
O que é PCP na indústria?
PCP (Planejamento e Controle da Produção) é a área que transforma pedidos em um plano de produção possível, define o que produzir, quando e em qual máquina, garante os materiais e acompanha a execução até a entrega.
Quais são as etapas do PCP?
Planejamento (o que e quanto produzir e com quais recursos), programação (quando e onde cada ordem será produzida) e controle (comparar o realizado com o planejado e corrigir o rumo).
Como calcular a capacidade de produção de uma máquina?
Multiplique os minutos do turno pelas peças produzidas por minuto e por um fator de disponibilidade. Exemplo: uma injetora com ciclo de 30 s e 4 cavidades faz 8 peças por minuto; em 480 minutos com 85% de disponibilidade, são 3.264 peças por turno.
Qual a diferença entre planejamento e programação da produção?
O planejamento define o que e quanto produzir em um período e quais recursos serão necessários. A programação detalha quando e em qual máquina cada ordem será produzida, na sequência certa.
Quais indicadores o PCP deve acompanhar?
Cumprimento de prazo, OEE, índice de refugo, ocupação das máquinas, lead time e tempo de preparação (setup).
Escreve sobre gestão da produção industrial a partir do dia a dia das empresas atendidas pela UmPontoDois, que há mais de três décadas desenvolve sistemas de gestão para comércio, indústria e confecção.