
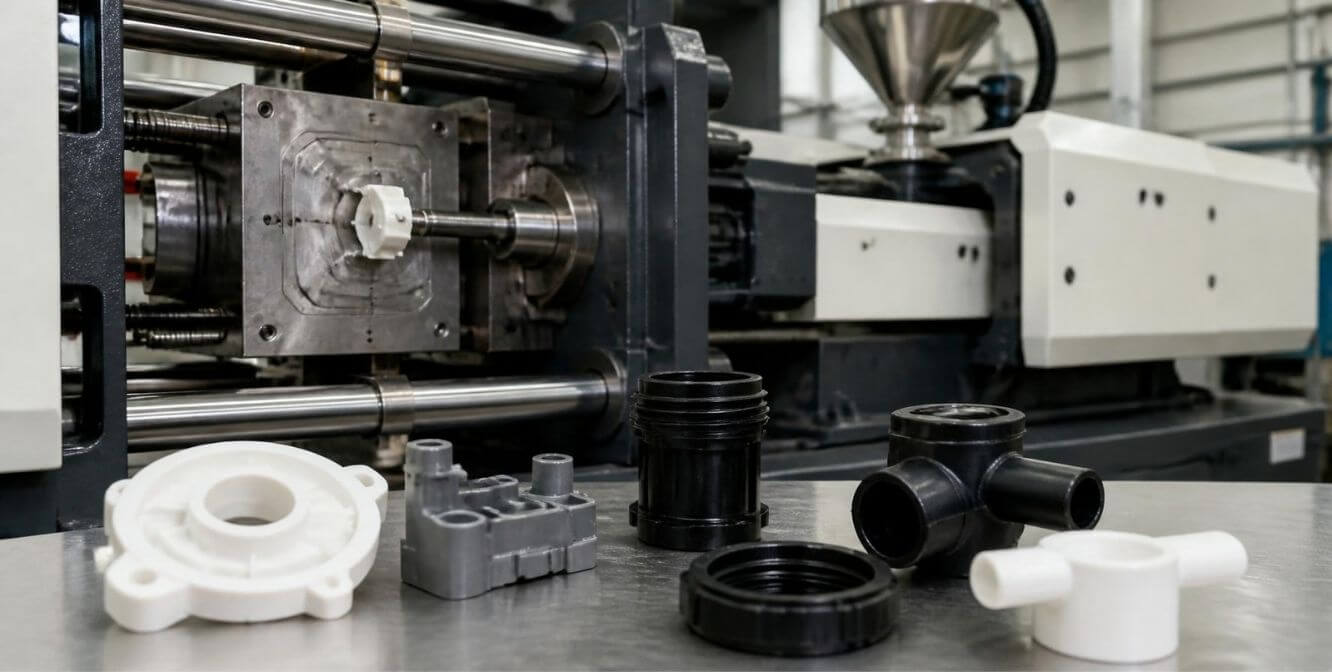
Resposta rápida
Refugo na injeção plástica é toda peça que não atende à especificação e não pode ser vendida ou usada. As causas mais comuns estão na matéria-prima (umidade, contaminação), no molde (desgaste, ventilação), nos parâmetros de processo (temperatura, pressão, recalque, resfriamento) e na partida ou troca de molde. Para reduzir, meça o refugo por máquina, molde e defeito e ataque primeiro o maior.
Abaixo estão a fórmula do índice de refugo, um exemplo de quanto ele custa, a tabela de defeitos e causas prováveis e o passo a passo para reduzir.
Neste artigo
O que é refugo na injeção plástica
Refugo é a peça injetada que não atende à especificação e não pode ser vendida nem usada na montagem. Ele é diferente do canal (galho), que é material que sai em todo ciclo em moldes de canal frio e já é previsto no processo. Os dois costumam voltar para o moinho, mas o refugo representa perda de tempo de máquina, energia e mão de obra além do material.
Como medir o refugo
Índice de refugo (%) = Peças refugadas ÷ Peças produzidas × 100
Meça por máquina, por molde, por produto e por tipo de defeito. O número geral da fábrica mostra o tamanho do problema; o detalhe mostra onde atacar.
Exemplo: quanto custa o refugo
Uma injetora produz 3.000 peças por turno, com 120 refugadas: índice de 4%. Valores ilustrativos:
- Material: peça de 14 g → 1,68 kg por turno. Em 66 turnos por mês (22 dias × 3 turnos), 110,9 kg; a R$ 9,00/kg, cerca de R$ 998 por mês (menos o que for reaproveitado como moído).
- Tempo de máquina: a 8 peças por minuto, 120 peças são 15 minutos por turno, ou 16,5 horas por mês; a R$ 90/h, cerca de R$ 1.485 por mês.
- Total: perto de R$ 2.480 por mês em uma única máquina. Reduzir o refugo de 4% para 2% vale cerca de R$ 1.240 por mês.
O tempo de máquina perdido também aparece no OEE, no componente qualidade. Para chegar ao seu custo de hora, veja como calcular o custo hora-máquina.
Defeitos mais comuns e causas prováveis
| Defeito | Como aparece | Causas prováveis |
|---|---|---|
| Rebarba | Excesso fino de material na linha de fechamento | Força de fechamento insuficiente, molde desgastado, pressão ou temperatura alta |
| Peça incompleta (falha de injeção) | Partes da peça não preenchidas | Dosagem ou pressão baixa, temperatura baixa, saída de gases obstruída |
| Chupagem (rechupe) | Afundamentos na superfície, em regiões grossas | Recalque curto ou baixo, paredes espessas, resfriamento insuficiente |
| Bolhas e vazios | Bolhas internas ou na superfície | Umidade no material, recalque insuficiente |
| Estrias e manchas prateadas | Riscos claros na direção do fluxo | Material úmido ou mal secado, degradação |
| Queima | Pontos pretos ou marrons, em geral no fim do fluxo | Ar aprisionado, ventilação do molde, velocidade de injeção alta |
| Linha de junção | Marca onde duas frentes de fluxo se encontram | Temperatura baixa do material ou do molde, posição do ponto de injeção |
| Empenamento | Peça torta ou deformada após extração | Resfriamento irregular, tensões internas, tempo de resfriamento curto |
| Marca de extrator | Marcas ou deformação nos pinos de extração | Peça extraída quente, força de extração alta |
Como reduzir o refugo na injeção
1. Meça por máquina, molde e defeito
Registre o refugo com o tipo de defeito em cada turno, no apontamento de produção. Em poucas semanas, um gráfico de Pareto mostra quais dois ou três defeitos respondem pela maior parte da perda.
2. Padronize os parâmetros de cada molde
Tenha uma ficha de processo por molde e máquina, com temperaturas, pressões, velocidades, tempos de recalque e resfriamento. Cada ajuste fora da ficha deve ser registrado: ajuste sem registro é a origem de muitos defeitos que "aparecem do nada".
3. Cuide da matéria-prima
Seque os materiais que absorvem umidade conforme a recomendação do fabricante, armazene a resina fechada e identificada e controle a proporção de moído misturada ao material virgem.
4. Mantenha o molde em dia
Limpeza das saídas de gases, conferência de desgaste nas linhas de fechamento e manutenção preventiva por número de ciclos evitam rebarba, queima e falha de injeção.
5. Controle a partida e as trocas
Grande parte do refugo acontece no início do turno e depois de trocas de molde, enquanto o processo estabiliza. Meça quantas peças de partida cada molde precisa e trate isso como meta de melhoria.
6. Inspecione no início e após cada ajuste
A primeira peça aprovada no início do turno e depois de qualquer ajuste evita produzir um lote inteiro com defeito.
Reaproveitamento do moído
Peças refugadas e canais podem voltar ao processo depois de moídos, misturados ao material virgem. A proporção aceitável depende do material, da peça e da exigência do cliente, porque o material reprocessado pode perder propriedades. Defina a proporção por produto, mantenha o moído limpo e identificado e não conte com ele para esconder o refugo: o tempo de máquina e a energia já foram perdidos.
Erros comuns no controle do refugo
- Medir só em quilos no fim do mês. Não mostra máquina, molde nem defeito.
- Considerar o moído como "sem perda". O material volta, o tempo de máquina não.
- Ajustar a máquina sem registrar. O próximo turno não sabe o que mudou.
- Atacar todos os defeitos ao mesmo tempo. Comece pelo maior.
Perguntas frequentes
O que é refugo na injeção plástica?
É a peça injetada que não atende à especificação e não pode ser vendida nem usada. Além do material, representa perda de tempo de máquina, energia e mão de obra.
Como calcular o índice de refugo?
Divida as peças refugadas pelas peças produzidas e multiplique por 100. Exemplo: 120 refugadas em 3.000 produzidas = 4%. O ideal é medir por máquina, molde, produto e tipo de defeito.
Quais são os defeitos mais comuns na injeção plástica?
Rebarba, peça incompleta, chupagem, bolhas e vazios, estrias e manchas prateadas, queima, linha de junção, empenamento e marca de extrator.
Como reduzir o refugo na injeção?
Meça o refugo por máquina, molde e defeito, ataque os maiores defeitos primeiro, padronize os parâmetros de cada molde, cuide da secagem e armazenagem da matéria-prima, faça manutenção preventiva dos moldes e controle a partida e as trocas.
O material refugado pode ser reaproveitado?
Em muitos casos, sim: peças e canais podem ser moídos e misturados ao material virgem em uma proporção definida por produto. O tempo de máquina e a energia gastos na peça refugada, porém, não voltam.
Escreve sobre gestão da produção industrial a partir do dia a dia das empresas atendidas pela UmPontoDois, que há mais de três décadas desenvolve sistemas de gestão para comércio, indústria e confecção.